Elegir la mejor Máquina De Soplado De Pet exige evaluar más que la velocidad anunciada. Cada botella nace de una combinación concreta: diseño de la preforma, presión de aire, temperatura y sistema de refrigeración. También importan el consumo energético, los cambios de formato y la asistencia técnica disponible. Un equipo rápido puede resultar caro si genera demasiadas preformas defectuosas.
El informe The Future of PET Packaging to 2028, de Smithers, identifica el aligeramiento, el contenido reciclado y la eficiencia productiva como tendencias decisivas del sector. Plastics Europe también destaca la necesidad de mejorar la circularidad y reducir el uso de recursos en los envases. Estos datos cambian la pregunta. No basta con preguntar cuántas botellas produce una máquina por hora. Conviene medir kilovatios por mil unidades, estabilidad del espesor y porcentaje real de rechazo.
El ingeniero especializado en tecnología PET Carlos Méndez lo resume así: «La mejor sopladora es la que mantiene calidad constante, no la que solo alcanza la mayor velocidad». Es una idea sencilla, aunque fácil de ignorar. Un molde preciso no compensa un horno mal calibrado. Tampoco una interfaz moderna sustituye a un mantenimiento disciplinado.
La decisión debería comparar pruebas con la preforma real, el PET reciclado previsto y el volumen anual. Hay detalles incómodos. Algunas cifras comerciales proceden de condiciones ideales. Por eso, una auditoría independiente y una prueba en planta ofrecen mayor confianza que un folleto brillante. La máquina adecuada será distinta para una embotelladora pequeña, una línea de agua mineral o un productor de envases especiales.
¿Cuál es la mejor máquina de soplado de PET?
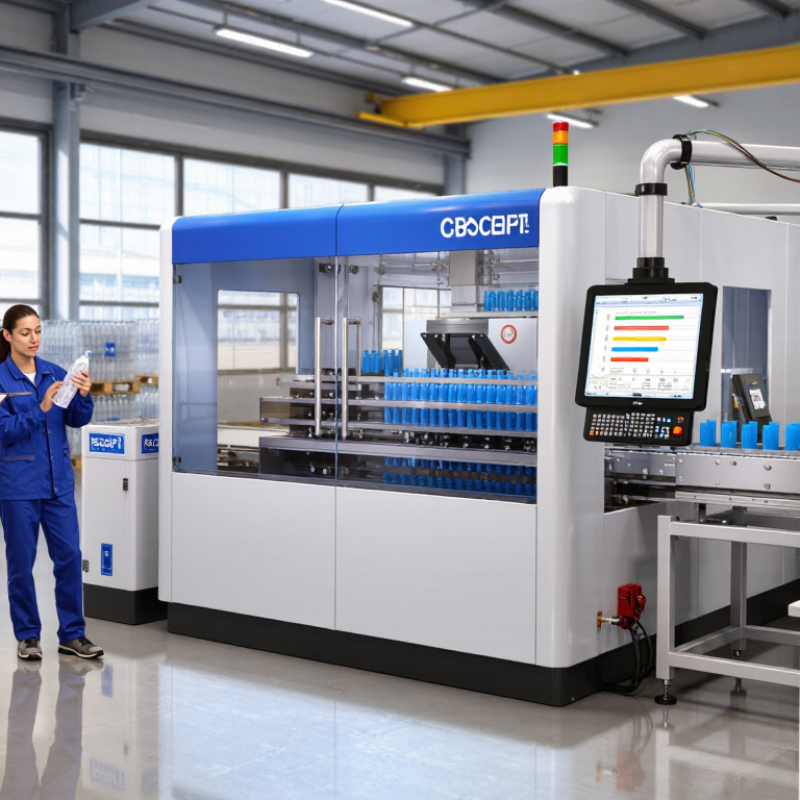
Las máquinas de soplado de PET se clasifican por su proceso y nivel de automatización. El sistema de dos etapas utiliza preformas fabricadas previamente. Después, las calienta, estira y sopla dentro del molde. Es común en botellas de agua, bebidas, aceites comestibles y productos de higiene.
El sistema de una etapa produce la preforma y el envase en la misma línea. Reduce movimientos y puede ofrecer mayor control sobre diseños pequeños. Se utiliza en envases cosméticos, alimentarios y farmacéuticos. Las máquinas lineales ocupan menos espacio y resultan prácticas para volúmenes medios. Las rotativas alcanzan producciones elevadas, aunque requieren mantenimiento técnico más especializado.
La elección depende del peso del envase, la forma, el cuello y la producción diaria. También influyen en el consumo eléctrico, la disponibilidad de aire comprimido y la precisión térmica. En una planta real, una variación mínima de temperatura puede causar paredes desiguales. Conviene revisar muestras, registros de calidad y asistencia técnica antes de comprar. No siempre elegimos correctamente al comparar solo la velocidad. Una máquina rápida puede generar más desperdicio si el molde o la preforma no son adecuados. Las pruebas con el material previsto ofrecen información más confiable que una ficha comercial.
Elegir la mejor máquina de soplado de PET exige mirar más allá de la velocidad anunciada. En planta, la estabilidad del proceso suele importar más que un pico breve de producción. Conviene revisar la capacidad, el número de cavidades y el formato exacto de la preforma. Una máquina adecuada calienta cada zona con precisión y estira el material sin adelgazarlo irregularmente. Pruebe botellas reales, con sus paredes, base y cuello especificados. El resultado es visible.
También deben compararse el consumo de aire comprimido, la recuperación de calor y la potencia instalada. Un sistema eficiente reduce costes, pero una cifra aislada no demuestra eficiencia. Solicite datos medidos con su PET, su molde y su ritmo de trabajo. La automatización facilita los cambios, aunque demasiada complejidad puede dificultar el mantenimiento diario. Revise el acceso a resistencias, sensores, filtros y válvulas. El tiempo de pesa intervención. La compatibilidad con los moldes existentes puede ahorrar inversión y evitar paradas prolongadas. A veces, la elección falla por ignorar al operador.
Consejos: Defina la producción horaria real, no la ideal. Calcule el rechazo durante varios turnos continuos. Pida muestras con diferentes espesores y temperaturas. Registre presión, temperatura, peso y defectos. Si una prueba falla, investigue antes de comprar. El problema podría estar en la preforma, el molde o la configuración. Incluye formación técnica, repuestos críticos y asistencia verificable. Una decisión confiable necesita pruebas repetidas, no solo una demostración rápida.
¿Cuál es la mejor máquina de soplado de PET?
Comparación de rendimiento, eficiencia energética y capacidad de producción.
Elegir la mejor máquina de soplado de PET exige medir tres variables: rendimiento, energía y producción. En planta, observe primero la estabilidad del ciclo, no la cifra máxima del catálogo. Una máquina útil mantiene las botellas uniformes durante turnos prolongados. El grosor irregular aumenta el rechazo y desperdicia el material. La prueba debe incluir distintos formatos y temperaturas ambientales.
La eficiencia energética se evalúa con kilovatios-hora por mil botellas producidas. Conviene registrar el consumo del horno, el compresor y los sistemas auxiliares. Una presión de aire mal ajustada puede elevar notablemente el gasto. Los equipos con recuperación térmica reducen pérdidas, pero requieren mantenimiento constante. Ese detalle se subestima demasiado.
La capacidad real depende de las cavidades, el tiempo de ciclo y los cambios de molde. También importa la formación del operario y la disponibilidad de repuestos. Una línea rápida pierde valor si se detiene por sensores sucios o ajustes lentos. Recomendando comparar una semana de producción, con datos de rechazo, paradas y consumo. No elegiría solo por botellas por hora. El mejor resultado puede parecer menos espectacular, pero ser más estable y rentable. Aun así, cada fábrica mide distinta; los ensayos deben repetirse.
Esta comparación utiliza valores de referencia representativos de la industria para configuraciones comunes de máquinas de moldeo por soplado de PET. Una mayor producción y un menor consumo de energía indican una mejor eficiencia general.
Los sistemas de alta velocidad de dos etapas y los sistemas rotativos de alta velocidad generalmente ofrecen el mejor equilibrio entre capacidad de producción y eficiencia energética, si bien los resultados reales varían según el tamaño de la botella, el peso de la preforma, los ajustes de calentamiento y las condiciones de funcionamiento.
La mejor máquina no siempre es la más rápida. Debe ofrecer automatización estable, acceso seguro y controles fáciles de verificar. En una planta real, los sensores controlan temperatura, presión, estiramiento y tiempo de ciclo. También registran alarmas y cambios de configuración. Esa trazabilidad ayuda a detectar desviaciones antes de producir cientos de envases defectuosos.
La seguridad manda.
Las puertas deben incluir bloqueo, señalización visible y parada de emergencia accesible. El operador necesita observar el proceso sin acercarse a zonas calientes o móviles. La práctica de capacitación es esencial, especialmente durante el cambio de moldes. Un procedimiento claro reduce los errores. Parece sencillo. No siempre funciona.
El mantenimiento preventivo protege la calidad y la continuidad. Conviene revisar filtros, resistencias, conexiones neumáticas, lubricación y calibración de sensores. Las inspecciones deben quedar documentadas, con fecha, responsable y resultado. Una vibración pequeña puede anunciar una avería mayor.
A veces, se confía demasiado en la automatización y se ignoran ruidos, fugas o variaciones de presión. Esa es una debilidad frecuente.
La elección debe basarse en datos de producción, disponibilidad de repuestos, soporte técnico competente y facilidad de limpieza.
No existe una máquina perfecta para todos los procesos.
Elegir la mejor máquina de soplado de PET exige medir el costo completo, no solo el precio de compra. En una planta real, el consumo eléctrico, el aire comprimido y el mantenimiento cambian rápidamente la rentabilidad. Una máquina económica puede generar más envases deformados, paradas y desperdicio de preformas. El duelo de rechazo.
Conviene revisar la producción por hora, la estabilidad térmica y la precisión del molde. Una botella uniforme soporta mejor el transporte y utiliza menos material. También importa la facilidad para cambiar formatos. Si el ajuste requiere varias horas, la línea pierde capacidad durante cada cambio. En una evaluación industrial, conviene registrar consumo por lote, porcentaje de rechazo y tiempo de intervención técnica. Esos datos ofrecen una comparación más confiable que una promesa comercial.
La rentabilidad depende del volumen, del peso del envase y del coste energético local. Un sistema eficiente puede justificar una inversión mayor, pero solo con una carga de trabajo constante. Para plantas pequeñas, la capacidad excesiva puede convertirse en capital inmovilizado. Parece poco. Sin embargo, cada gramo adicional multiplicado por millas de botellas afecta el margen. También revisaría la disponibilidad de repuestos y la formación del operador. Aquí aparece una parte incómoda: no siempre elegimos la opción técnicamente superior. A veces elegimos la que el equipo puede mantener correctamente, aunque sus cifras máximas sean menos impresionantes.
Las cifras que se muestran a continuación son rangos de referencia típicos para sistemas de moldeo por soplado y estirado de PET en la industria. Los resultados reales varían según el tamaño de la botella, el diseño de la preforma, el tipo de resina, el programa de producción, los servicios públicos, los costos laborales y los requisitos de instalación locales.
| Dimensión de evaluación | Moldeo por soplado y estirado semiautomático de PET | Moldeo por soplado y estirado automático estándar de PET | Moldeo por soplado y estirado automático de PET de alta velocidad | Interpretación industrial |
|---|---|---|---|---|
| Inversión típica en maquinaria | Aproximadamente entre 25.000 y 80.000 dólares estadounidenses. | Aproximadamente entre 100.000 y 300.000 dólares estadounidenses. | Aproximadamente entre US$350.000 y US$1.000.000 o más. | El coste de capital debe compararse con el volumen anual, no solo con el precio de compra. |
| Rango de salida típico | Entre 500 y 2000 botellas por hora | Aproximadamente entre 2.000 y 8.000 botellas por hora. | Entre 8.000 y 36.000 botellas por hora | El rendimiento real depende del número de cavidades, el volumen de la botella y el tiempo de ciclo. |
| Volumen de botella adecuado | Normalmente 0,2–2,0 L | Normalmente 0,2–2,5 L | Normalmente entre 0,2 y 2,0 L a alta velocidad; los formatos más grandes pueden reducir la producción. | El molde, el acabado del cuello y la preforma deben coincidir con el formato de botella requerido. |
| Número de cavidades | Normalmente 1–2 | Generalmente de 2 a 8 años. | Generalmente entre 8 y 32 o más | Un mayor número de cavidades aumenta la capacidad, pero también incrementa los requisitos de moho, calefacción y mantenimiento. |
| Consumo de energía eléctrica | Aproximadamente 0,10–0,25 kWh por botella | Aproximadamente 0,04–0,12 kWh por botella | Aproximadamente 0,02–0,08 kWh por botella | El rendimiento energético por botella suele mejorar a medida que aumenta la producción, siempre que la máquina esté correctamente cargada. |
| Requerimiento de aire comprimido | A menudo, aire a alta presión de 15 a 30 bares; menor caudal total. | A menudo, aire a alta presión de 25 a 35 bares; flujo moderado. | A menudo, aire a alta presión de 25 a 40 bares; alto caudal. | Los compresores de aire, los secadores y los sistemas de recuperación pueden afectar significativamente los costos operativos. |
| consistencia del espesor de la pared de la botella | Moderado; la habilidad del operador tiene una fuerte influencia. | Funciona bien cuando el calentamiento y el estiramiento de la preforma se controlan correctamente. | Muy bueno con control de procesos de bucle cerrado y utilidades estables. | El calentamiento, el estiramiento y el enfriamiento uniformes del molde reducen la variación del material. |
| Calidad visual y transparencia | Apto para contenedores de uso general. | Ideal para bebidas, aceites comestibles y aplicaciones domésticas. | Muy bueno, con un control más estricto de la neblina, la nacaración y la deformación. | La humedad en la preforma, el sobrecalentamiento y el recalentamiento desigual son causas comunes de opacidad y decoloración. |
| Flexibilidad de producción | Gran flexibilidad para lotes pequeños y cambios frecuentes de producto. | Flexibilidad y capacidad equilibradas | Ideal para una producción estable y de alto volumen con menos cambios de formato. | Los cambios frecuentes de moldes pueden reducir la ventaja práctica de una línea de alta velocidad. |
| Requisitos de mano de obra | Más alto; la carga y manipulación manual son comunes. | Medio; la alimentación y descarga automatizadas son comunes. | Precio más bajo por botella, pero se requieren técnicos cualificados. | El ahorro en mano de obra debe incluir la supervisión, el control de calidad y la experiencia en mantenimiento. |
| Objetivo típico de utilización de la línea | 40–65% | 60–80% | 75–90% | Los tiempos de inactividad planificados, los cambios de formato, el mantenimiento y los rechazos de calidad deben deducirse de la capacidad teórica. |
| Vida útil típica | Aproximadamente de 8 a 12 años con el mantenimiento adecuado. | Aproximadamente 10-15 años con el mantenimiento adecuado. | Aproximadamente entre 12 y 20 años con renovación programada. | La facilidad de mantenimiento, la disponibilidad de repuestos y el soporte del sistema de control son fundamentales para la vida útil de los activos. |
| Costo estimado de mantenimiento | Aproximadamente entre el 3% y el 6% del valor de la máquina al año. | Aproximadamente entre el 4% y el 7% del valor de la máquina al año. | Aproximadamente entre el 5 y el 10 % del valor de la máquina al año. | Los sistemas de alta velocidad tienen mayor automatización, sensores y componentes de desgaste que requieren mantenimiento. |
| Eficiencia de los materiales | Bien, pero la variación del proceso puede aumentar los rechazos. | Muy bueno para diseños optimizados de preformas y botellas. | Excelente potencial para la reducción de peso y bajas tasas de rechazo. | Reducir el peso de la botella en 1 gramo supone un ahorro de 1 kilogramo de PET por cada 1.000 botellas producidas. |
| Expectativa de retorno típica | Aproximadamente entre 1,5 y 3,5 años con una utilización estable. | Aproximadamente 1,5 a 3 años con una utilización media a alta. | Aproximadamente entre 2 y 4 años, cuando la demanda justifica una alta utilización. | El período de recuperación de la inversión depende del margen de contribución, el precio del PET, el costo de la energía, el tiempo de inactividad y el volumen de ventas real. |
| Mejor ajuste comercial | Empresas emergentes, producción piloto y formatos de botellas de bajo volumen o variados. | La mayoría de las operaciones medianas de bebidas y envasado | Grandes plantas con demanda continua y alto volumen anual de botellas. | La mejor máquina es aquella que se ajusta al volumen requerido sin tener una capacidad ociosa excesiva. |
| Prioridad | Configuración más adecuada | Razón |
|---|---|---|
| Inversión inicial más baja | Sistema semiautomático | Menor inversión de capital y mayor idoneidad para pequeños volúmenes de producción. |
| Equilibrio entre costes y productividad | Sistema automático estándar | Por lo general, ofrece el mejor equilibrio entre producción, control de calidad, coste laboral e inversión. |
| Coste unitario más bajo a gran volumen | Sistema automático de alta velocidad | Mayor rendimiento y menores costes de mano de obra y energía por botella cuando la utilización es constantemente alta. |
| Máxima consistencia en la botella | Sistema automático con calefacción en circuito cerrado y monitorización del proceso. | Mejora el control de la temperatura de la preforma, la relación de estiramiento, la presión y la estabilidad del enfriamiento. |
Regla de selección recomendada: elija la máquina con el menor coste total por botella aceptable a la tasa de utilización requerida, en lugar de la de menor precio de compra o la de mayor velocidad teórica.
| Cookie | Duration | Description |
|---|---|---|
| AWSALB | 7 days | AWSALB is a cookie generated by the Application load balancer in the Amazon Web Services. It works slightly different from AWSELB. |
| AWSALBCORS | 7 days | This cookie is used for load balancing services provded by Amazon inorder to optimize the user experience. Amazon has updated the ALB and CLB so that customers can continue to use the CORS request with stickness. |
| cookielawinfo-checkbox-advertisement | 1 year | The cookie is set by GDPR cookie consent to record the user consent for the cookies in the category "Advertisement". |
| cookielawinfo-checkbox-analytics | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookie is used to store the user consent for the cookies in the category "Analytic / Performance". |
| cookielawinfo-checkbox-functional | 11 months | The cookie is set by GDPR cookie consent to record the user consent for the cookies in the category "Functional". |
| cookielawinfo-checkbox-necessary | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookies is used to store the user consent for the cookies in the category "Strictly Necessary". |
| cookielawinfo-checkbox-performance | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookie is used to store the user consent for the cookies in the category "Performance". |
| cookielawinfo-checkbox-preferences | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookie is used to store the user consent for the cookies in the category "Preferences." |
| elementor | never | This cookie is used by the website's WordPress theme. It allows the website owner to implement or change the website's content in real-time. |
| viewed_cookie_policy | 11 months | The cookie is set by the GDPR Cookie Consent plugin and is used to store whether or not user has consented to the use of cookies. It does not store any personal data. |
| Cookie | Duration | Description |
|---|---|---|
| CONSENT | 16 years 4 months | These cookies are set via embedded youtube-videos. They register anonymous statistical data on for example how many times the video is displayed and what settings are used for playback.No sensitive data is collected unless you log in to your google account, in that case your choices are linked with your account, for example if you click “like” on a video. |
| _ga | 2 years | This cookie is installed by Google Analytics. The cookie is used to calculate visitor, session, campaign data and keep track of site usage for the site's analytics report. The cookies store information anonymously and assign a randomly generated number to identify unique visitors. |
| _gat_gtag_UA_47200144_1 | 1 minute | This cookie is set by Google and is used to distinguish users. |
| _gid | 1 day | This cookie is installed by Google Analytics. The cookie is used to store information of how visitors use a website and helps in creating an analytics report of how the website is doing. The data collected including the number visitors, the source where they have come from, and the pages visted in an anonymous form. |
| _hjAbsoluteSessionInProgress | session | This cookie is used to count how many times a website has been visited by different visitors. This is done by assigning the visitor an ID, so the visitor does not get registered twice. |
| _hjFirstSeen | 30 minutes | This is set by Hotjar to identify a new user’s first session. It stores a true/false value, indicating whether this was the first time Hotjar saw this user. It is used by Recording filters to identify new user sessions. |
| _hjid | 1 year | This cookie is set by Hotjar. This cookie is set when the customer first lands on a page with the Hotjar script. It is used to persist the random user ID, unique to that site on the browser. This ensures that behavior in subsequent visits to the same site will be attributed to the same user ID. |
| _hjIncludedInPageviewSample | session | This cookie is used to detect whether the user navigation and interactions are included in the website’s data analytics. |
| Cookie | Duration | Description |
|---|---|---|
| IDE | 1 year 24 days | This cookie is used by Google DoubleClick and stores information about how the user uses the website and any other advertisement before visiting the website. This is used to present users with ads that are relevant to them according to the user profile. |
| NID | 6 months | This cookie is used to a profile based on user's interest and display personalized ads to the users. |
| test_cookie | 15 minutes | This cookie is set by doubleclick.net. The purpose of the cookie is to determine if the user's browser supports cookies. |
| VISITOR_INFO1_LIVE | 5 months 27 days | This cookie is set by Youtube it is used to track the information of the embedded YouTube videos on a website. |
| YSC | session | This cookies is set by Youtube and is used to track the views of embedded videos. |
| yt-remote-connected-devices | never | These cookies are set via embedded youtube-videos. |
| yt-remote-device-id | never | These cookies are set via embedded youtube-videos. |
| Cookie | Duration | Description |
|---|---|---|
| qtrans_front_language | 1 year | This cookie is set by qTranslate WordPress plugin. The cookie is used to manage the preferred language of the visitor. |